Russian
 English
 French

В серийном производстве важно не «как работает гибка», а сохраняется ли один и тот же угол и линия гиба у разных операторов, смен и повторных заказов. Для этого фиксируют версию чертежа, оснастку, режим или программу, измеряют первую деталь и контролируют первую, среднюю и последнюю деталь партии.
Цикл начинается с подтверждения версии чертежа: материал, состояние, последовательность гибов, допуски. Затем подбирают оснастку под толщину и проверяют, что короткая полка проходит по матрице. После этого загружают режим или программу и выставляют базу и поддержку, чтобы длинная шина не скручивалась.
Далее — пробная гибка на малой скорости, замер фактического угла и линии гиба, ввод поправки на пружинение. Поправку записывают отдельно для меди и алюминия. Партию выпускают с контролем первой, средней и последней детали, а утверждённую поправку закрепляют за номером и версией чертежа.
Если партия материала или состояние металла меняются, угол уходит в середине партии. Если температура гидравлики и масла растёт к вечеру, появляется разница между утренними и дневными деталями. Износ оснастки и изменение радиуса дают одновременно следы на поверхности и смещение угла.
Отдельная причина — дисциплина программ: если смены работают с разными настройками, результат оператора A не совпадёт с результатом оператора B. И наконец, ошибка резки или пробивки сверху не исправляется гибкой: неверная длина или отверстия остаются неверными.
Одна гибочная станция закрывает много размеров только при условии, что оснастка и настройки меняются вместе с чертежом. Программы упрощают повторный вызов, но смена матрицы и контроль первой детали остаются обязательными.
Практика простая: на каждую повторяющуюся деталь хранят карту наладки — радиус, режим, поправка, номер чертежа. Это сокращает время перехода и убирает зависимость от памяти конкретного оператора.
Единого календаря нет. Оснастку меняют или перешлифовывают по состоянию: когда операторы видят уход точности или ухудшение поверхности. Решение принимают по измеренному браку и признакам износа, а не по числу отработанных месяцев.
Запасные матрицы и ножи стоит держать на участке: простой из-за ожидания оснастки обычно дороже самой оснастки.
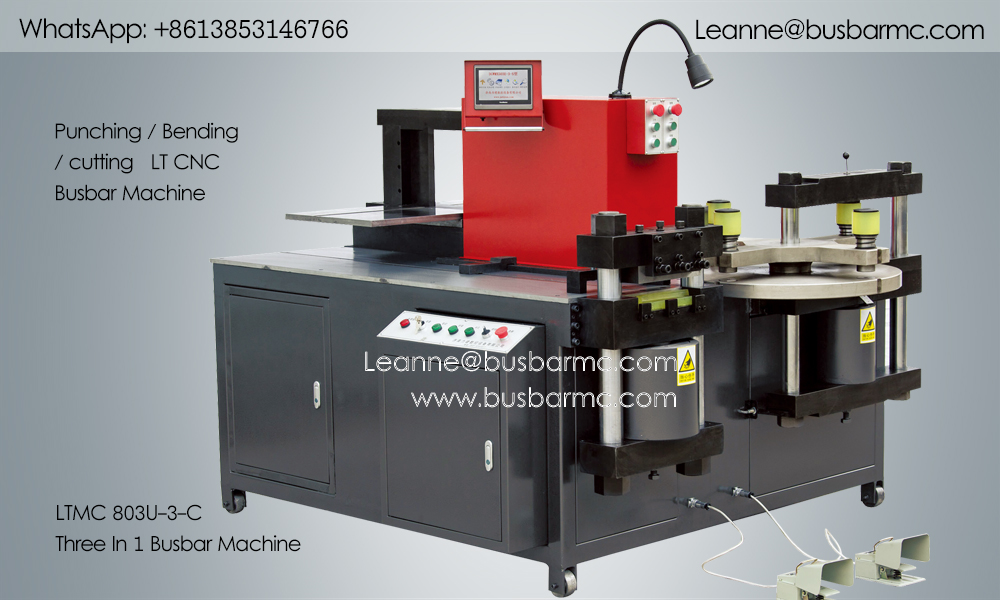
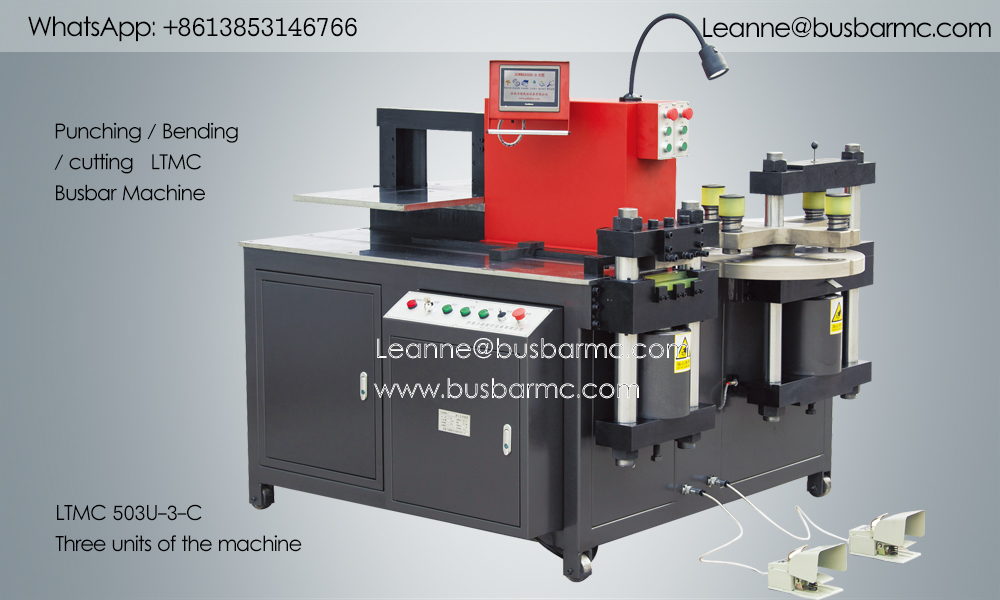
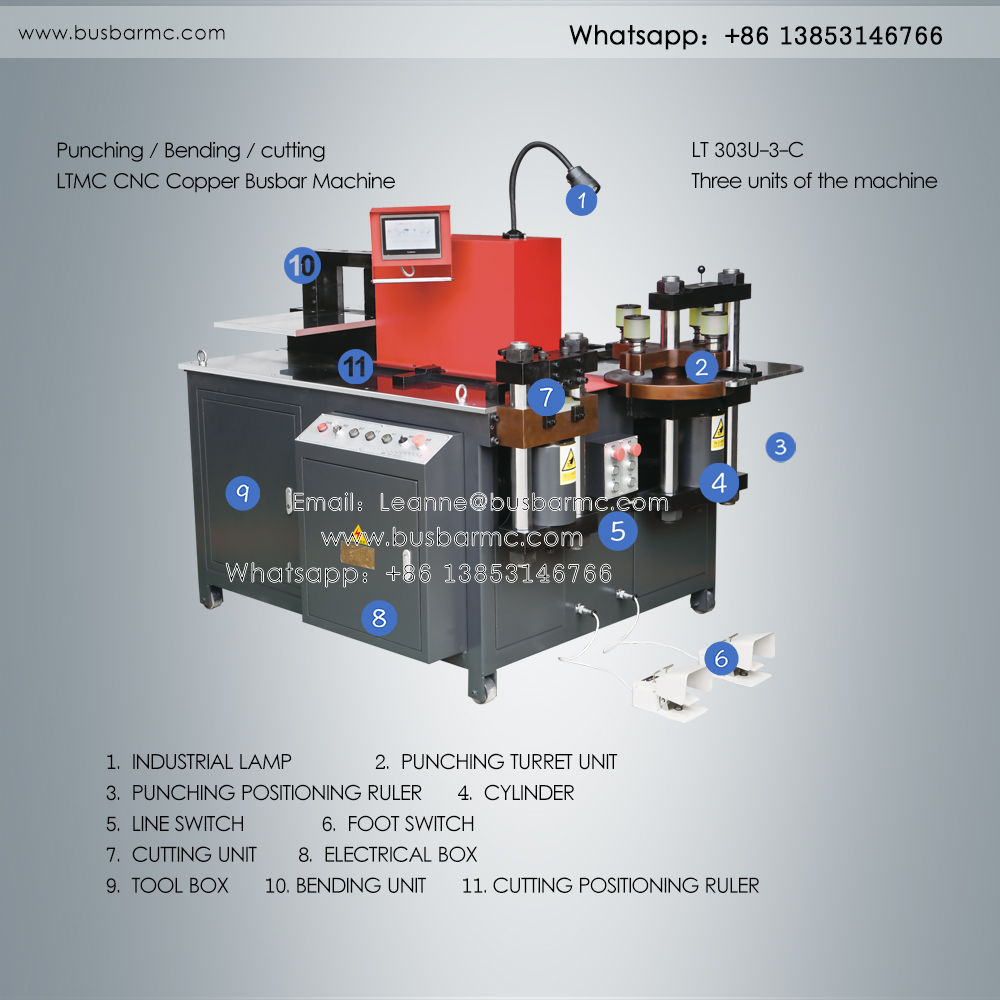
В машине 3 в 1 гибочная станция работает вместе с пробивкой и ножницами на одной станине, а три насосные группы позволяют загружать станции параллельно. Заявленные пределы по горизонтальной и вертикальной гибке и точность около ±1° при повторяемости около ±0,5° всё равно требуют подтверждения на вашей меди или алюминии.
Да, при смене оснастки и настроек. Программы упрощают повторный вызов, но контроль первой детали остаётся обязательным.
По состоянию — когда точность или поверхность ухудшаются, а не по фиксированному числу месяцев.
Стабильность материала, состояние гидравлики и то, работают ли смены с одной и той же закреплённой программой.
Нет. Резка, пробивка и позиционирование также влияют на итоговую сборку.
Она фиксирует радиус, режим, поправку и версию чертежа, сокращает переналадку и убирает зависимость от памяти оператора.
Связаться с LT:
E-mail: [email protected]
Whatsapp: +86 13853146766
Wechat: +86 13853146766