Russian
 English
 French
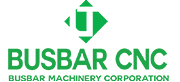

Качество пробивки шин оценивают по положению готового отверстия от утверждённой базы, размеру и профилю, расстоянию до края, заусенцу и деформации — а не по заявленной точности позиционирования станка. Револьверная голова с достаточным усилием закрывает типовые круглые и продолговатые отверстия, когда оснастка и зазор соответствуют материалу.
Точность пробивки описывается пятью вещами: базой, от которой считаются все координаты, шагом между центрами отверстий, минимальным расстоянием до края, допуском на положение и профилем отверстия. Без базы на чертеже любой разговор о точности превращается в спор.
Готовые отверстия проверяют от базы чертежа на нескольких подряд деталях. Одна деталь ничего не доказывает: разброс проявляется именно на серии.
Оснастку подбирают под фактический материал, его состояние, толщину и профиль отверстия. Зазор между пуансоном и матрицей подтверждают и перепроверяют после перехода между медью и алюминием. Револьверная конструкция держит несколько матриц отцентрованными, что ускоряет смену оснастки.
Типовые стартовые наборы — круглые Ø7, Ø9, Ø11, Ø13 и Ø17 мм, продолговатые Ø11×15, Ø13×18 и Ø17×21 мм; точный состав фиксируется в заказе. Диапазоны пробивки по моделям: от Ø4,3 до Ø25, Ø30 и Ø34 мм у 303U-3-C, 503U-3-C и 803U-3-C соответственно.
После каждой смены оснастки проверяют заусенец, деформацию и качество кромки, и только затем запускают партию.
Механическая линейка и упор подходят для редкой номенклатуры, но остаются ручными. Сервопривод по координате помогает при повторяющихся отверстиях, хотя загрузка и прижим часто остаются ручными. Программа ЧПУ удобна для комплектов с несколькими отверстиями, но смена оснастки и контроль по-прежнему требуются.
Гидравлическое усилие пробивки и позиционирование ЧПУ вполне совместимы: сравнивать нужно трудозатраты и повторяемость, а не лозунги.
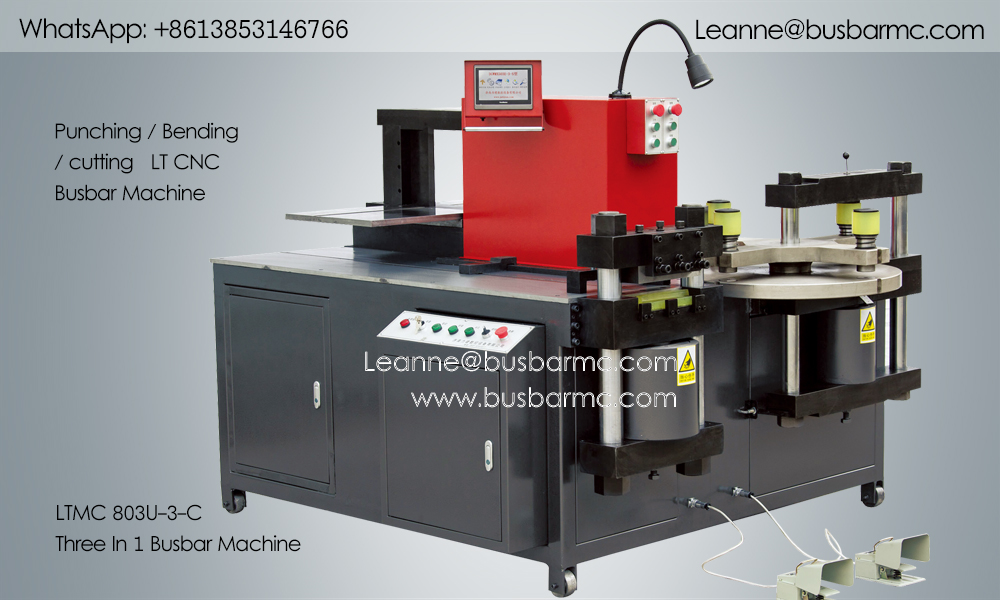
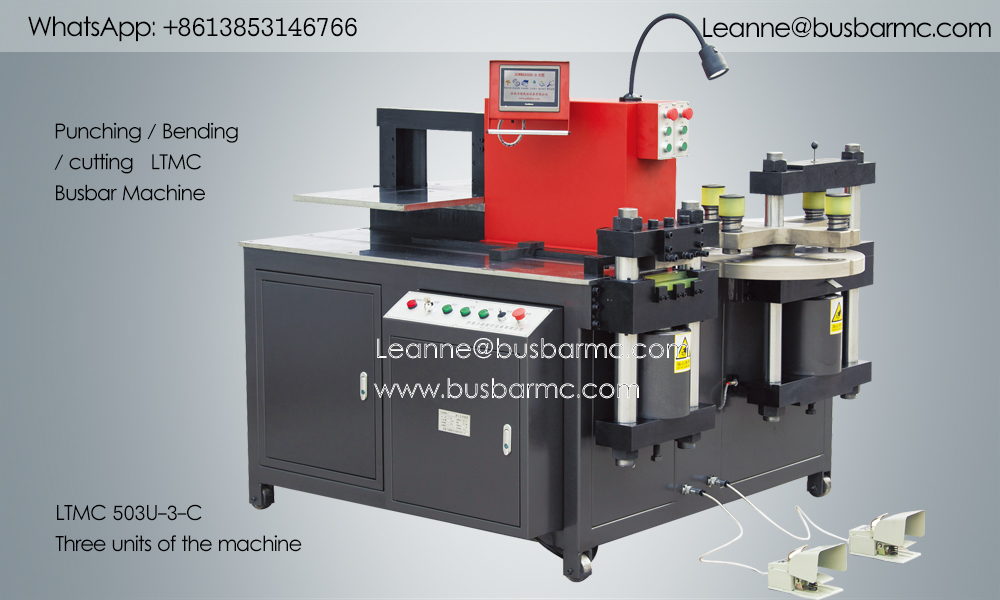
303U-3-C рассчитана на отверстия до Ø25 мм при номинальном усилии 300 кН, 503U-3-C — до Ø30 мм при 500 кН, 803U-3-C — до Ø34 мм при 800 кН. Ширина и толщина шины при этом ограничены классом модели.
| Показатель | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Номинальное усилие, кН | 300 | 500 | 800 |
| Диаметр пробивки, мм | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Макс. толщина шины, мм | 12 | 16 | 20 |
| Макс. ширина шины, мм | 150 | 200 | 250 |
| Макс. резка (толщина / ширина), мм | 12 / 150 | 16 / 200 | 20 / 250 |
| Макс. горизонтальная гибка (ширина / толщина), мм | 150 / 12 | 200 / 16 | 250 / 20 |
| Макс. вертикальная (ребровая) гибка, мм | 10×100 | 12×120 | 12×120 |
| Мощность двигателей | 3×4 кВт | 3×5,5 кВт | 3×5,5 кВт |
| Точность гибки / повторяемость | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
| Масса, кг (ориентировочно) | ~1400 | ~1700 | ~2100 |
Проверяют диаметры и размеры продолговатых отверстий по чертежу, положение от базы на первой, средней и последней детали, минимальное расстояние до края, высоту заусенца и следы на поверхности, а также деформацию в местах плотного расположения отверстий.
Отдельно стоит проверить деталь с максимально плотной картой отверстий: именно на ней проявляются недостаток усилия и неудачная последовательность.
Дисциплина по базе, способ позиционирования, состояние оснастки и стабильность материала, а не одна цифра из каталога.
Часто да, при правильном зазоре и запасе по усилию. После смены материала оснастку и результат перепроверяют.
Для продолговатых отверстий нужны согласованные пары матриц и контроль ориентации; их явно перечисляют в запросе.
Это отдельная станция рядом с ножницами и гибкой; три насосные группы позволяют работать параллельно при наличии операторов.
Диаметры, положение от базы, расстояние до края, заусенец, деформацию и разброс между подряд деталями.
Связаться с LT:
E-mail: [email protected]
Whatsapp: +86 13853146766
Wechat: +86 13853146766