Russian
 English
 French
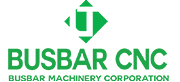

Гибочный станок для шин позиционирует медную или алюминиевую шину относительно матрицы и создаёт контролируемое усилие, формируя углы и геометрию по чертежу. Машину оценивают по измеренной готовой детали — углу после снятия нагрузки, положению линии гиба, внутреннему радиусу, полкам и состоянию поверхности — а не по номинальному усилию.
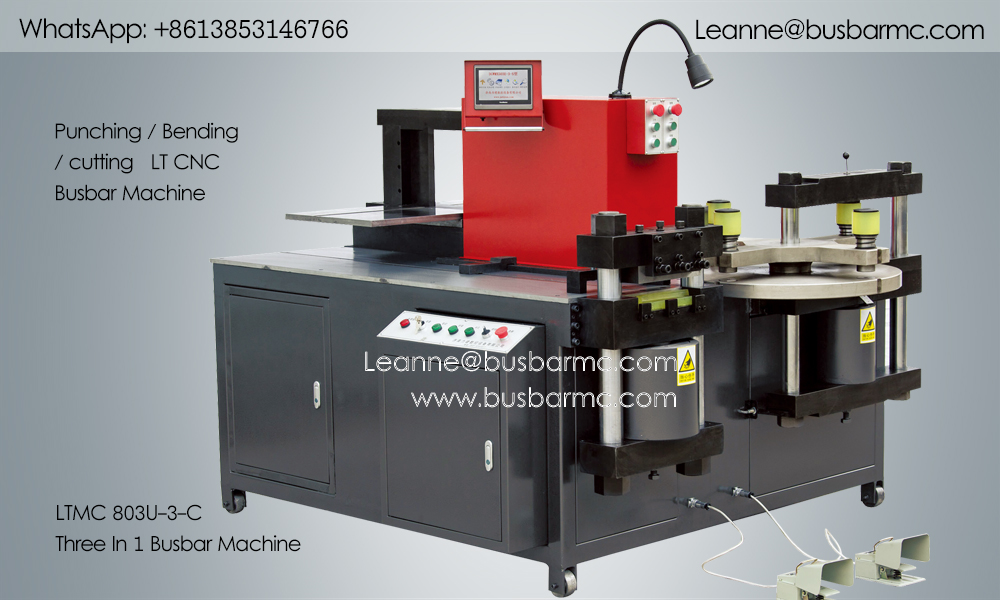
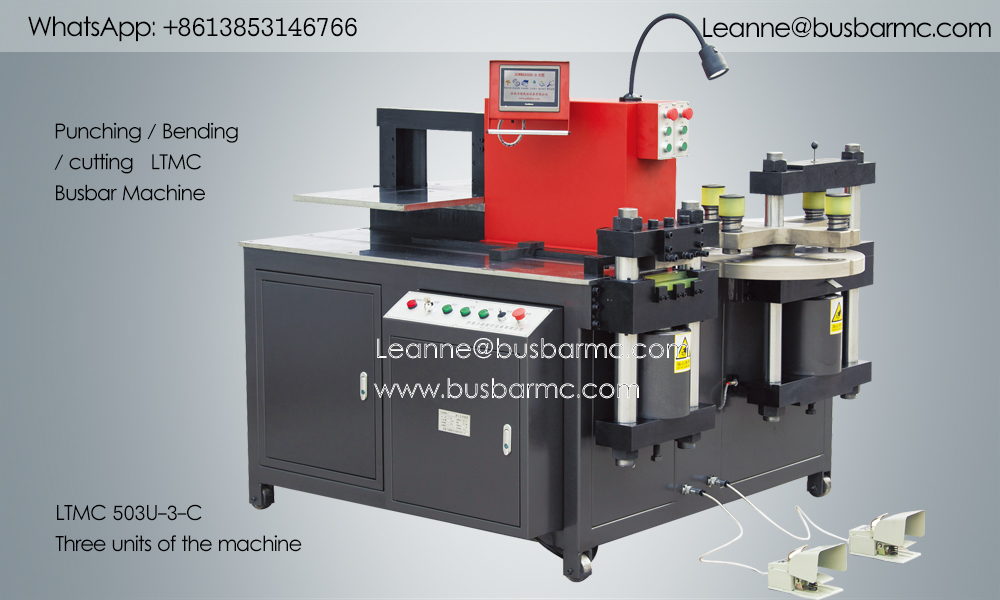
Гибочный станок для шин — это оборудование для формообразования плоских проводников. Он может быть отдельной машиной, гибочной станцией в составе машины 3 в 1 или, в отдельных случаях, обычным листогибочным прессом — если его возможности, оснастка и защита поверхности подходят для шин.
Специализированные решения рассчитаны на ширину проводника, удобство укладки и типовые геометрии L, U, Z и смещение. Универсальный пресс требует отдельной проверки по каждому из этих пунктов.
Сначала шину выставляют по линии гиба относительно базы и упоров, затем ставят матрицу нужного радиуса и задают параметры: ход, режим, поправку. После этого усилие формует металл, при снятии нагрузки появляется пружинение, и только затем деталь измеряют.
Ключевой момент: угол на экране не равен углу готовой детали, пока пружинение не подтверждено измерением. Все дальнейшие расчёты строятся на фактическом, а не на заданном угле.
Проверяют угол после снятия нагрузки, положение линии гиба, внутренний радиус, размеры полок и габарит, скручивание и деформацию, следы на поверхности, а также разброс между первой, средней и последней деталью партии. Последний пункт чаще всего и определяет пригодность станка для серии.
Следы на поверхности важны не меньше геометрии: они влияют на контакт и на качество изоляции при сборке.
При горизонтальной гибке шина гнётся в плоскости широкой грани и работает по классу максимальной ширины и толщины. При вертикальной (ребровой) гибке деформация идёт в плоскости толщины, и предельный размер заметно меньше: 10×100 мм у 303U-3-C, 12×120 мм у 503U-3-C и 803U-3-C.
Гибы с расстоянием между ними менее примерно 40 мм требуют инженерной проверки оснастки: короткая полка может не дать разместить матрицу.
| Показатель | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Номинальное усилие, кН | 300 | 500 | 800 |
| Диаметр пробивки, мм | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Макс. толщина шины, мм | 12 | 16 | 20 |
| Макс. ширина шины, мм | 150 | 200 | 250 |
| Макс. резка (толщина / ширина), мм | 12 / 150 | 16 / 200 | 20 / 250 |
| Макс. горизонтальная гибка (ширина / толщина), мм | 150 / 12 | 200 / 16 | 250 / 20 |
| Макс. вертикальная (ребровая) гибка, мм | 10×100 | 12×120 | 12×120 |
| Мощность двигателей | 3×4 кВт | 3×5,5 кВт | 3×5,5 кВт |
| Точность гибки / повторяемость | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
| Масса, кг (ориентировочно) | ~1400 | ~1700 | ~2100 |
Гибочная станция делит станину с пробивкой и ножницами, поэтому участок занимает меньше места, а деталь не переезжает между цехами. Библиотека режимов на контроллере поддерживает как автоматический ввод длины, толщины и угла, так и ручные ограничения хода для нестандартных гибов.
Заявленная точность гибки — около ±1° при повторяемости около ±0,5°; эти значения подтверждают на приёмке, а не принимают по каталогу.
Формовочная машина или станция, которая гнёт медные и алюминиевые шины в заданную геометрию контролируемой оснасткой и усилием.
Нет. Качество определяется готовой деталью. Усилие — лишь один из пределов по возможности станка.
Часто да, при соответствующей оснастке. Пределы по этим двум видам гибки нужно уточнять отдельно.
Алюминий обычно требует большей компенсации и аккуратного минимального радиуса. Таблицы поправок для двух материалов ведут раздельно.
Радиусы R3, R5, R10, R80 или R50 и U-образную матрицу; высадка и скрутка — опции, состав фиксируется в заказе.
Связаться с LT:
E-mail: [email protected]
Whatsapp: +86 13853146766
Wechat: +86 13853146766