Russian
 English
 French
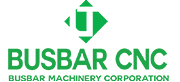

Станок 3 в 1 для шин объединяет пробивку, гидравлическую резку и гибку на одной станине. Оператор перемещает и позиционирует шину между станциями. Измерение и программы помогают, но не делают подачу автоматической, если это не указано в комплектации. Выбор ведут по возможностям каждой операции и по самой тяжёлой детали.
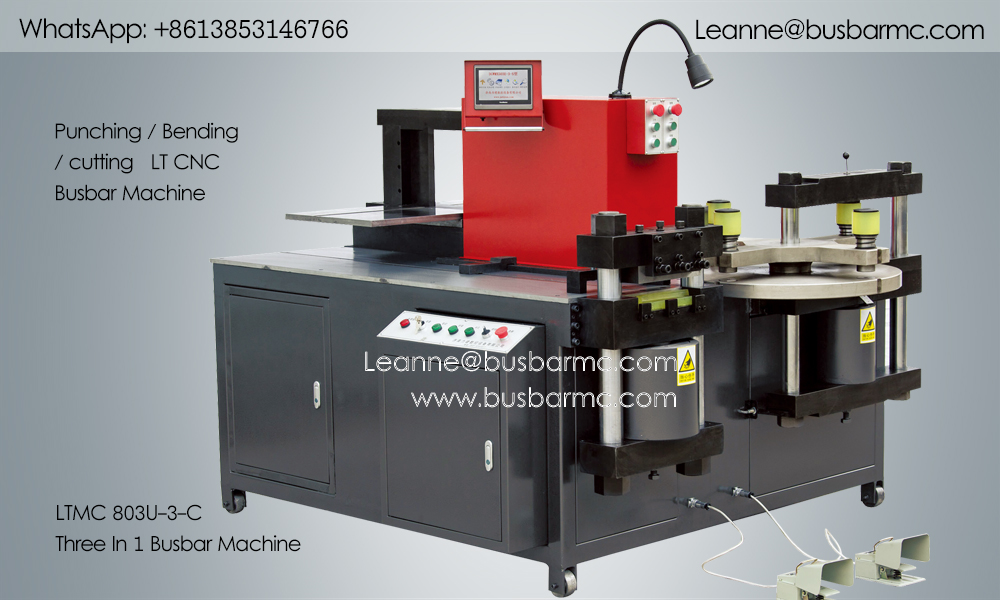
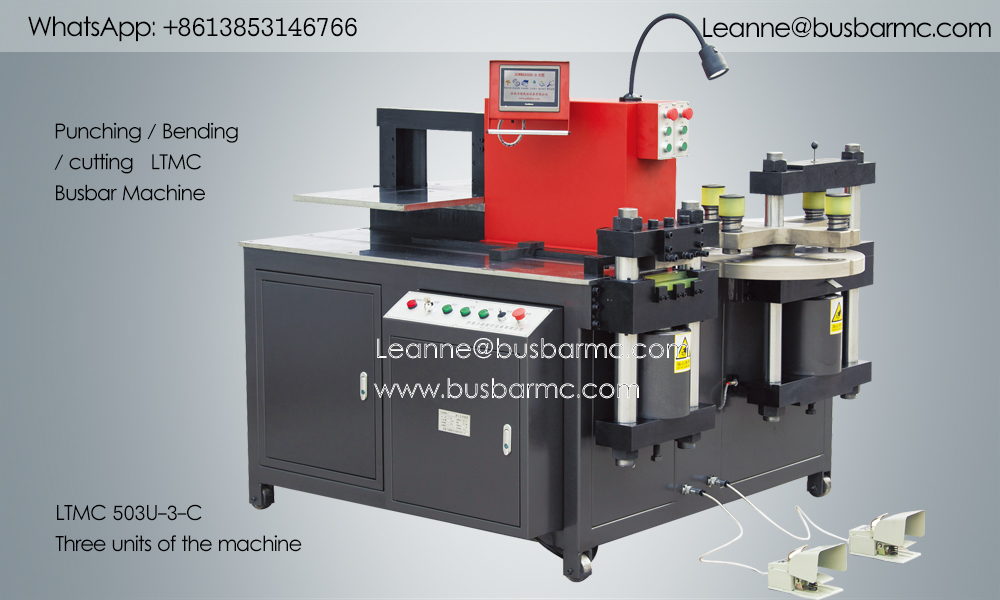
Это одна станина, на которой стоят пробивная, гибочная станция и ножницы, с общей или независимой гидравликой. Для небольшого участка это меньшая сложность компоновки и меньшая занимаемая площадь.
При этом он не гарантирует, что деталь пройдёт все операции за одну установку без перепозиционирования. Оператор поворачивает, поддерживает и перезажимает шину под карту отверстий и последовательность гибов. Три насосные группы позволяют станциям работать одновременно при трёх операторах или последовательно при одном.
Пробивная станция обычно выполнена револьверной головой на шесть позиций: проверяют диапазон диаметров, минимальное расстояние до края и список оснастки. Ножницы отвечают за готовую длину: смотрят заусенец, прямоугольность и зону разрыва. Гибочная станция закрывает горизонтальные и вертикальные гибы: важны радиусы, пружинение и пределы по вертикали.
| Показатель | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Номинальное усилие, кН | 300 | 500 | 800 |
| Диаметр пробивки, мм | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Макс. толщина шины, мм | 12 | 16 | 20 |
| Макс. ширина шины, мм | 150 | 200 | 250 |
| Макс. резка (толщина / ширина), мм | 12 / 150 | 16 / 200 | 20 / 250 |
| Макс. горизонтальная гибка (ширина / толщина), мм | 150 / 12 | 200 / 16 | 250 / 20 |
| Макс. вертикальная (ребровая) гибка, мм | 10×100 | 12×120 | 12×120 |
| Мощность двигателей | 3×4 кВт | 3×5,5 кВт | 3×5,5 кВт |
| Точность гибки / повторяемость | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
| Масса, кг (ориентировочно) | ~1400 | ~1700 | ~2100 |
Машину 3 в 1 берут при смешанных заказах и ограниченной площади, а также когда нужен один компактный участок. Вариант с сервоприводом и рецептами имеет смысл при повторяющихся координатах.
Отдельные станции или линию выбирают, когда пробивка и резка занимают значительную часть смены, когда гибка стала узким местом или когда нужен высокий параллельный выпуск. В этих случаях компактность перестаёт быть главным критерием.
Материал, марка и состояние, максимальное сечение и длина заготовки. Чертежи с отверстиями, пазами, длинами, гибами, радиусами и допусками. Состав заказов, требуемый выпуск, частота переналадок и число операторов. Набор образцов и измерительный инструмент для приёмки.
Отдельно фиксируют, нужна ли автоматическая подача. Без этой строки в предложении загрузка и позиционирование остаются ручными или полуавтоматическими.
Первая — выбирать по номинальному усилию, не проверив самое тяжёлое отверстие и самый тяжёлый гиб. Вторая — рассчитывать на автоматическую подачу, которой нет в комплектации. Третья — не учесть вертикальную гибку, пределы по которой заметно ниже горизонтальной.
Четвёртая ошибка — не заложить оснастку под все радиусы с чертежа. Пятая — принимать машину по одной показательной детали вместо серии.
Машина на одной станине с пробивной, гибочной станцией и ножницами для медных и алюминиевых шин.
На исполнениях с тремя независимыми насосными группами — да, при достаточном персонале и соблюдении требований безопасности.
Только если система автоматической подачи включена в заказ. Иначе загрузка и позиционирование остаются ручными или полуавтоматическими.
Сопоставить самое тяжёлое сечение и самый тяжёлый гиб с таблицей моделей, затем подтвердить параметры при приёмке.
Машина 3 в 1 объединяет три операции на одной станине с ручным переносом шины. Линия ЧПУ добавляет подачу, раскрой и автоматизированное перемещение.
Связаться с LT:
E-mail: [email protected]
Whatsapp: +86 13853146766
Wechat: +86 13853146766