Russian
 English
 French

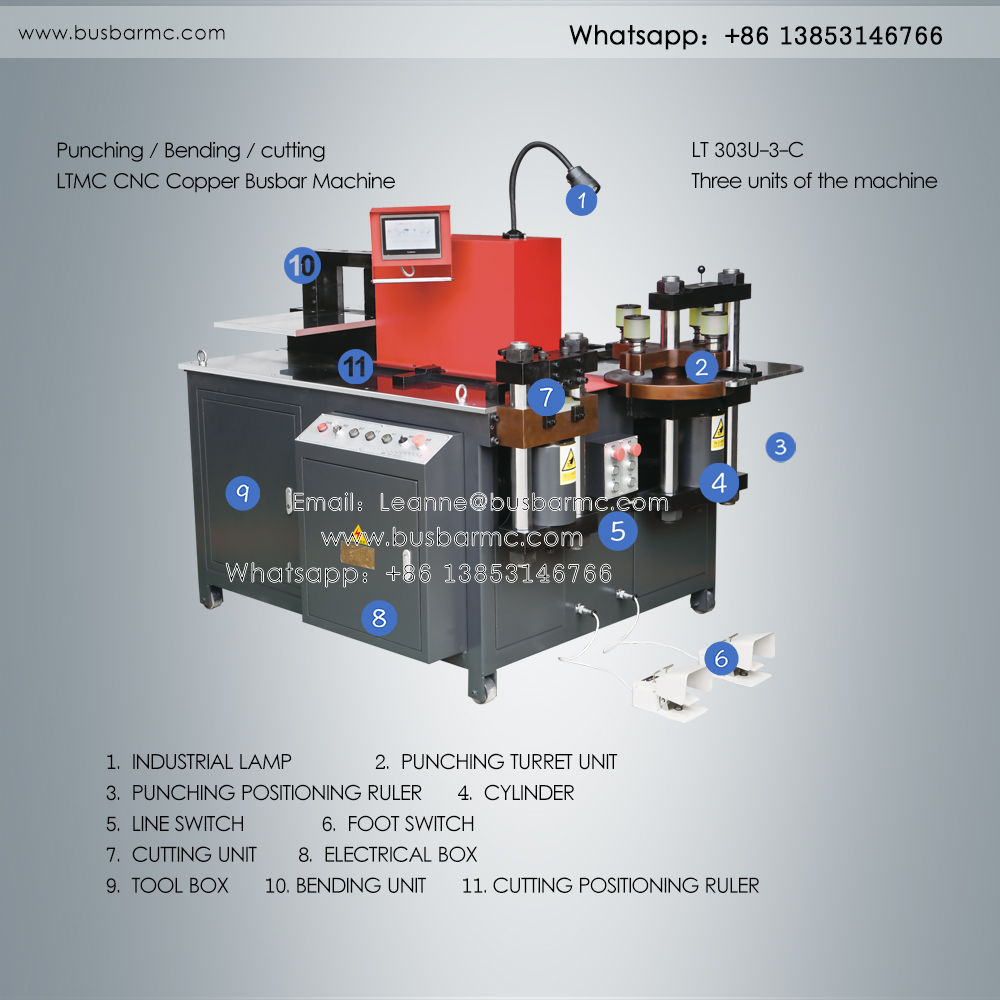
Станок с ЧПУ для шин повышает эффективность за счёт сокращения повторной разметки и позиционирования, ускорения переналадки на повторяющихся заказах и более стабильного выполнения подтверждённых координат. Эффект измеряют в минутах на годную деталь, загрузке оператора, выходе с первого прохода, времени переналадки и объёме переделок — а не по скорости хода пуансона.
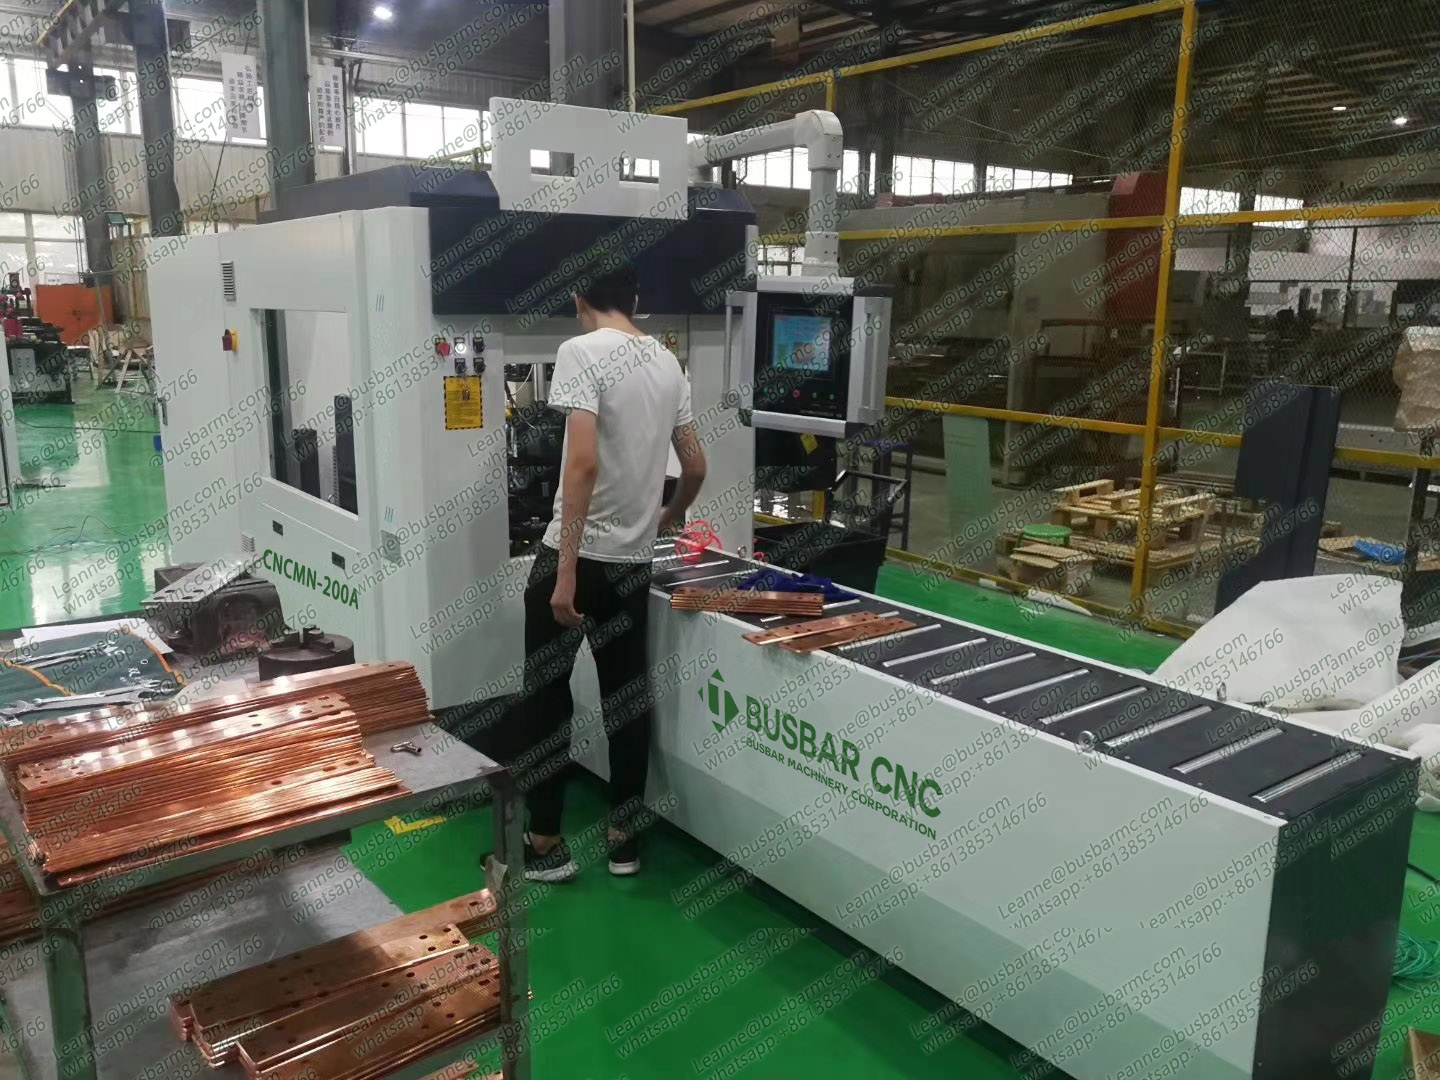
В зависимости от конфигурации ЧПУ или сервопривод управляют упорами по длине, координатами отверстий, режимами хода и угла гибки, а также хранят программы. При этом ЧПУ не означает автоматическую загрузку, смену оснастки и контроль: каждый управляемый привод и каждый оставшийся ручной шаг нужно перечислить в предложении.
Гидравлическое усилие и ЧПУ не исключают друг друга. Рабочая схема многих участков — гидравлические станции плюс позиционирование и библиотека программ гибки на контроллере.
Первое — автоматическое или сервопозиционирование: меньше разметки и работы с линейкой. Второе — сохранённые программы: быстрее повторный заказ. Третье — подготовленная переналадка: переход с модели A на модель B занимает меньше времени. Четвёртое — импорт данных, если он предусмотрен: меньше повторного ввода.
Считать нужно только те приводы, которые действительно управляются ЧПУ. Ручные станции остаются внутри полного времени цикла и никуда не исчезают.
Сравнение проводят при одинаковых чертежах, материале, оснастке, операторе и правилах контроля. Измеряют: годные детали за смену, полное время цикла от загрузки до контроля, минуты оператора на годную деталь, выход с первого прохода, долю переделок, чистые потери металла и время переналадки от последней годной детали A до первой годной детали B.
Такой набор показывает, где выигрыш реальный, а где его съедает переналадка.
В щитовом производстве выигрыш появляется, когда комплекты отверстий под автоматы и рецепты шкафов повторяются. На трансформаторах и в распределении меньше повторных замеров на длинных и тяжёлых шинах. В системах накопления энергии важна плотная карта отверстий.
В смешанном небольшом цехе рецепты сокращают хаос переналадок. При малых единичных заказах окупаемость может быть ниже ожидаемой, и это нормально.
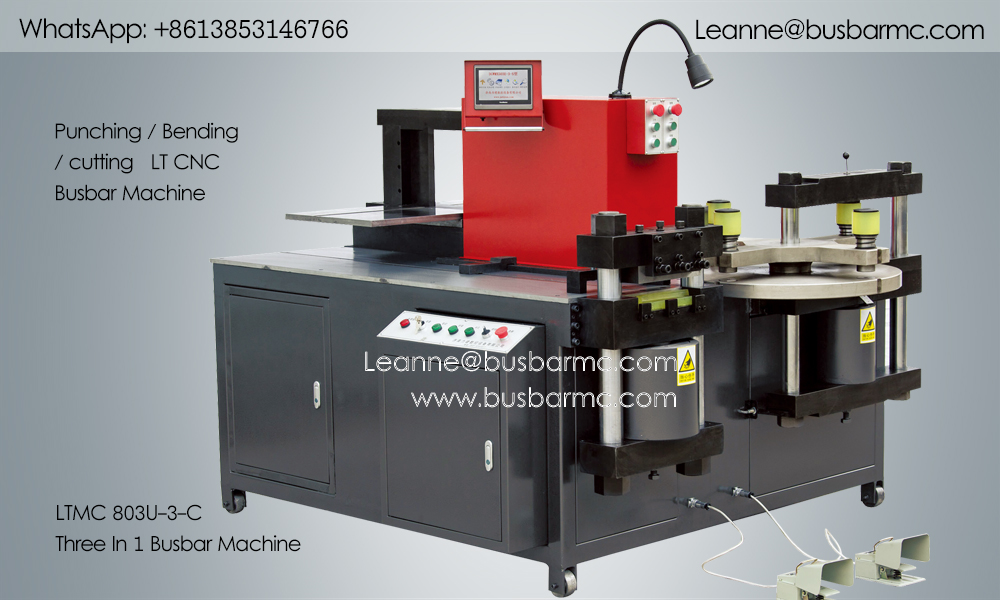
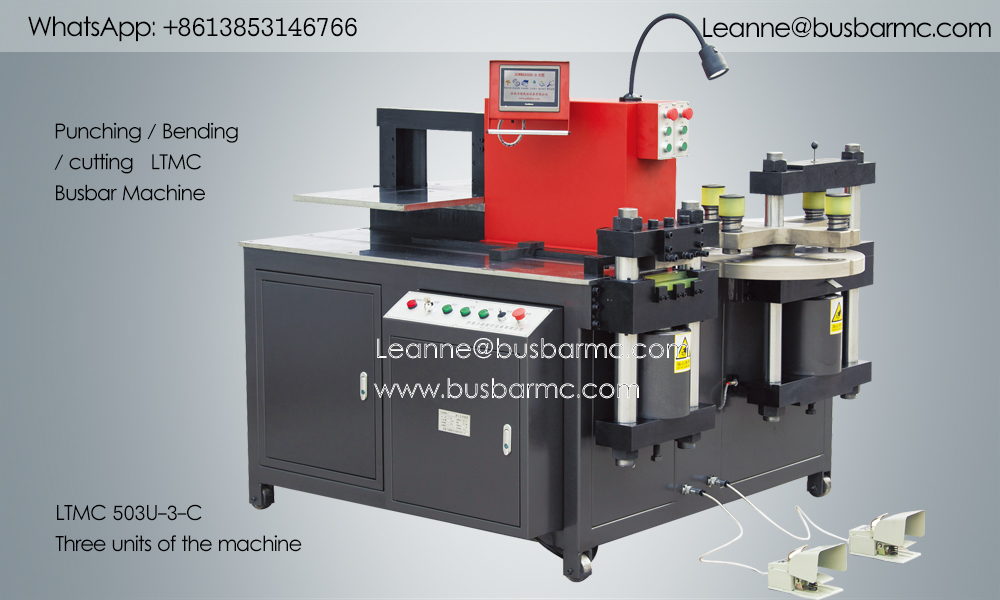
| Показатель | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Номинальное усилие, кН | 300 | 500 | 800 |
| Диаметр пробивки, мм | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Макс. толщина шины, мм | 12 | 16 | 20 |
| Макс. ширина шины, мм | 150 | 200 | 250 |
| Макс. резка (толщина / ширина), мм | 12 / 150 | 16 / 200 | 20 / 250 |
| Макс. горизонтальная гибка (ширина / толщина), мм | 150 / 12 | 200 / 16 | 250 / 20 |
| Макс. вертикальная (ребровая) гибка, мм | 10×100 | 12×120 | 12×120 |
| Мощность двигателей | 3×4 кВт | 3×5,5 кВт | 3×5,5 кВт |
| Точность гибки / повторяемость | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
| Масса, кг (ориентировочно) | ~1400 | ~1700 | ~2100 |
Берут один утверждённый чертёж из текущего производства. Сначала прогоняют базовый вариант с ручной разметкой и фиксируют время цикла, число операторов и дефекты. Затем тот же чертёж выполняют по программе и сравнивают годный выпуск и переналадку, а не пиковую скорость хода.
Выигрышную программу закрепляют за номером и версией чертежа, чтобы при следующем заказе не восстанавливать настройки заново.
Не всегда. ЧПУ помогает, когда узкое место — позиционирование и переналадка. Чистая скорость хода — слабый показатель.
Нет. Библиотека режимов на контроллере повышает повторяемость гибки, а линия ЧПУ добавляет подачу, раскрой и автоматизацию. Состав нужно смотреть в предложении.
Сравнительным прогоном на вашем чертеже с фиксацией годных деталей и времени переналадки.
Три независимые насосные группы, режимы гибки на контроллере, библиотека программ и опциональное сервопозиционирование — состав опций фиксируется в заказе.
Годные детали за смену, полное время цикла, минуты оператора на годную деталь, выход с первого прохода и время переналадки.
Связаться с LT:
E-mail: [email protected]
Whatsapp: +86 13853146766
Wechat: +86 13853146766