Russian
 English
 French
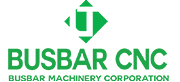

Станок для медных шин выбирают от готовой детали: материал и состояние, базы, отверстия и пазы, длина, линии гибов, радиусы, короткие полки и стыковочные размеры. Пробивку, резку и гибку проверяют отдельно — максимальный размер из каталога не доказывает, что все три операции пройдут на каждой геометрии.
Отправная точка — утверждённый чертёж готовой шины, а не рекламный каталог. По чертежу видно, какие отверстия и пазы нужны, где проходят линии гибов, какие радиусы и короткие полки заложены, как деталь стыкуется с аппаратами и соседними шинами.
Дальше проверяют три возможности по отдельности: пробивку, резку и гибку. Максимальная толщина в паспорте относится к конкретному классу деталей, а не ко всем операциям сразу.
Медные шины идут в распределительные щиты и КСО, на выводы трансформаторов, в шинопроводы и в системы накопления энергии. В каждом случае свой набор требований: в щитах важна карта отверстий и компоновка, на выводах — сечение и поверхность контакта, в шинопроводах — длина и стыки.
Выбирать нужно по семейству готовых деталей, а не по названию отрасли: два щита с разной компоновкой могут требовать разного класса оборудования.
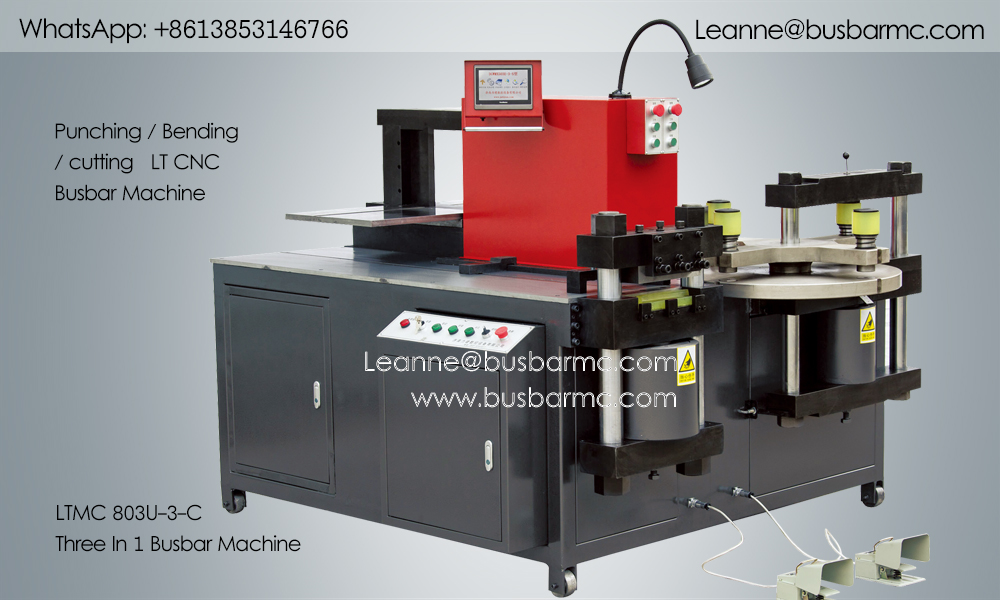
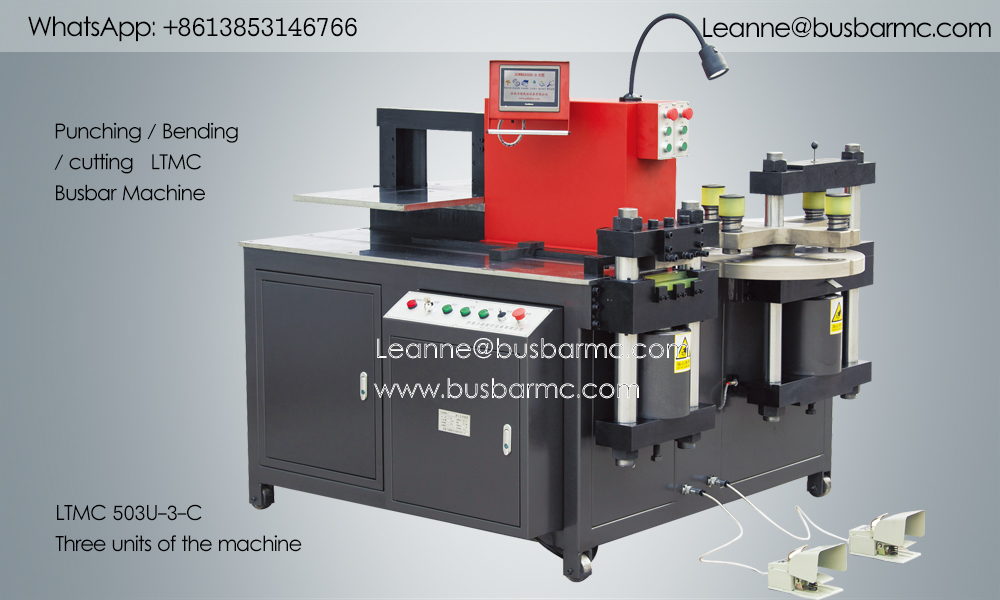
Гидравлическая машина 3 в 1 подходит для смешанных комплектов и ограниченной площади; платой за компактность становится ручной перенос шины между станциями. Машина 3 в 1 с ЧПУ или сервоприводом удобна на повторяющихся чертежах, но потолок по сечению остаётся тем же.
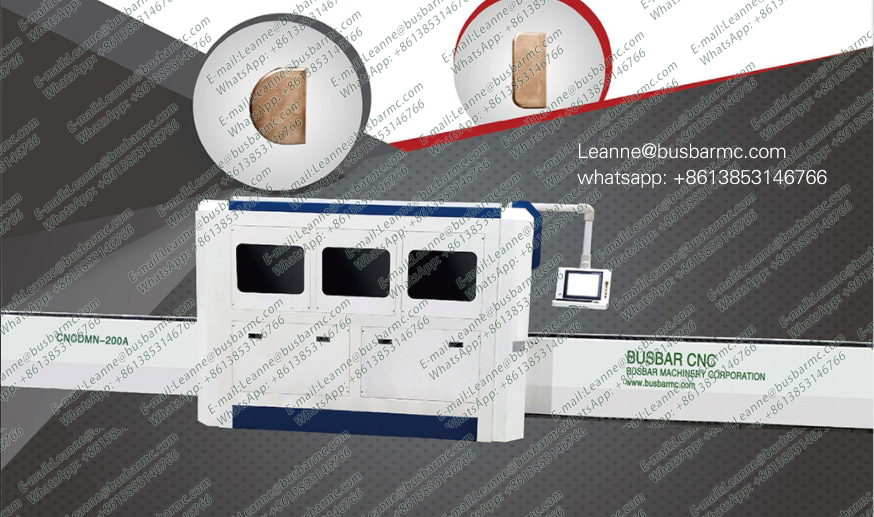
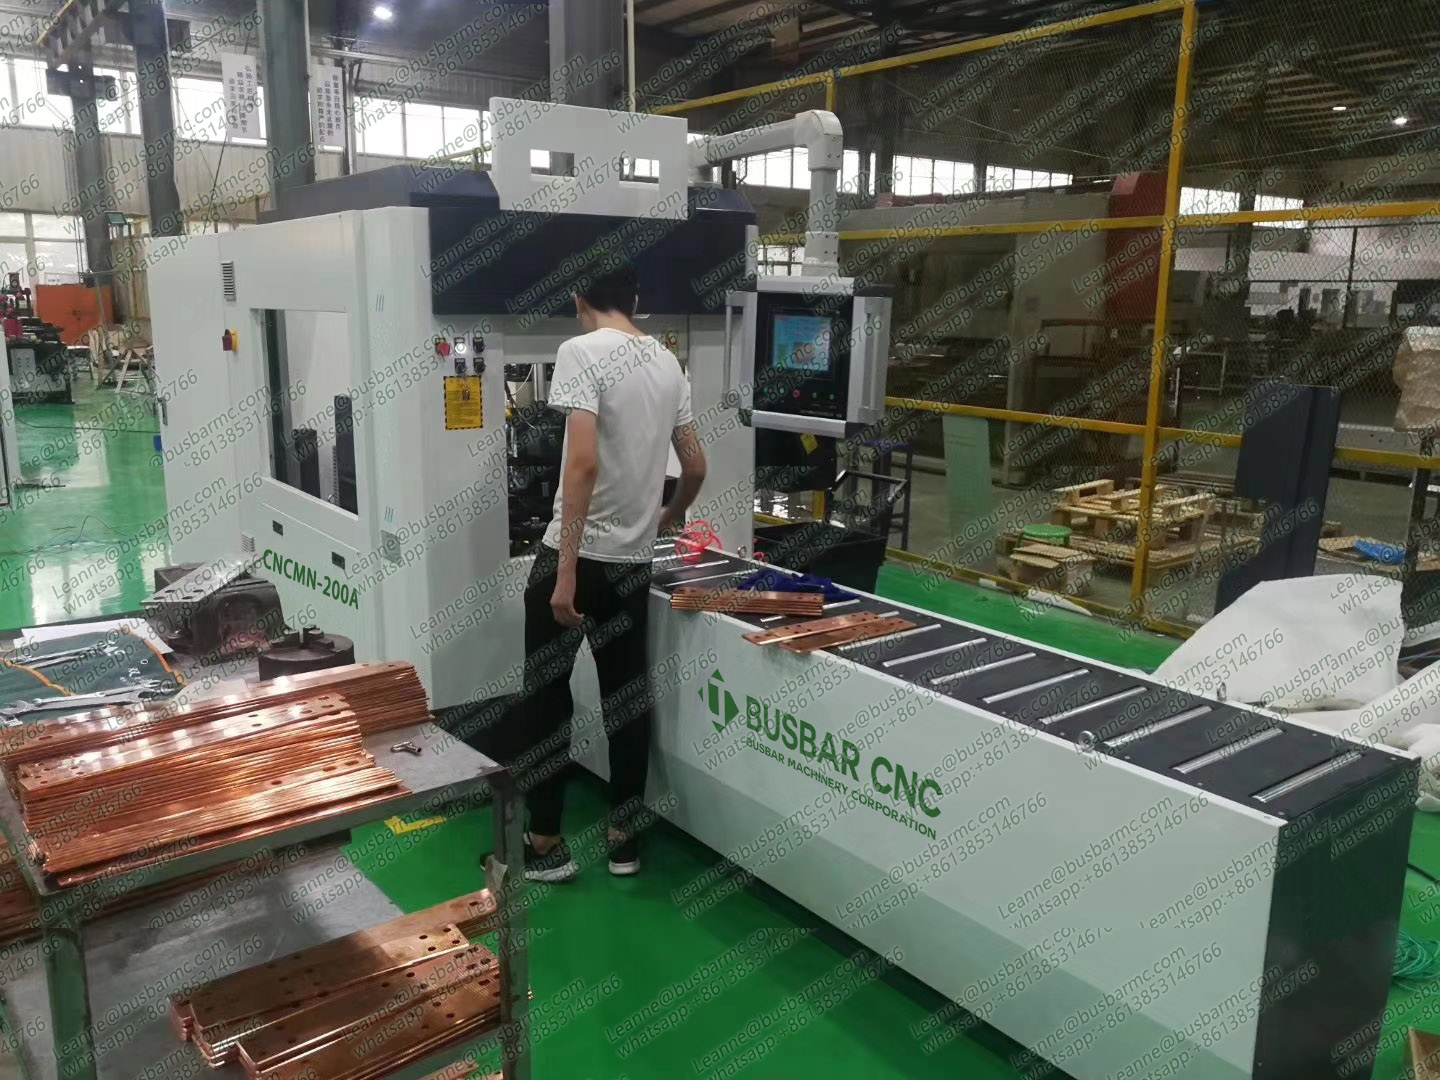
Отдельные пробивочные, гильотинные и гибочные станки берут при высокой загрузке по одной операции. Автоматическая линия ЧПУ оправдана при большом объёме и раскрое, но требует площади и вложений.
Пробивка закрывает круглые и продолговатые отверстия в диапазоне от Ø4,3 мм до Ø25, Ø30 или Ø34 мм в зависимости от модели. Резка требует ножей с правильным зазором под состояние меди. Гибка опирается на радиусы R3, R5, R10, R80 или R50 и U-образные матрицы; высадка и скрутка — только при наличии в заказе.
| Показатель | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Номинальное усилие, кН | 300 | 500 | 800 |
| Диаметр пробивки, мм | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Макс. толщина шины, мм | 12 | 16 | 20 |
| Макс. ширина шины, мм | 150 | 200 | 250 |
| Макс. резка (толщина / ширина), мм | 12 / 150 | 16 / 200 | 20 / 250 |
| Макс. горизонтальная гибка (ширина / толщина), мм | 150 / 12 | 200 / 16 | 250 / 20 |
| Макс. вертикальная (ребровая) гибка, мм | 10×100 | 12×120 | 12×120 |
| Мощность двигателей | 3×4 кВт | 3×5,5 кВт | 3×5,5 кВт |
| Точность гибки / повторяемость | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
| Масса, кг (ориентировочно) | ~1400 | ~1700 | ~2100 |
Сравнивать по скорости хода неверно. Полный цикл включает загрузку, переналадку, позиционирование, пробивку, переход, резку, гибку, правку, съём и контроль. Один и тот же чертёж нужно прогнать у всех поставщиков и зафиксировать операторов, переналадку, годные детали, брак и ручные вмешательства.
В запрос кладут материал и состояние, максимальное сечение, чертежи, состав заказов, критерии приёмки и измерительный инструмент, напряжение и страну поставки. Это сокращает цикл расчёта и снижает риск недобора по усилию.
Да, трёхстанционные модели объединяют все три операции. Производительность зависит от числа операторов и от того, работают ли насосы параллельно.
Нет. Каждую станцию проверяют по самому тяжёлому отверстию, резу и гибу из ваших чертежей.
По опубликованным таблицам около 12, 16 и 20 мм для 303U-3-C, 503U-3-C и 803U-3-C соответственно. Ширину и пределы по гибке всегда смотрят вместе с толщиной.
Типовые детали: длина, положение отверстий, углы после снятия нагрузки, состояние поверхности и разброс между подряд деталями.
Круглые и продолговатые пуансоны, матрицы радиусов R3, R5, R10, R80 или R50, U-образная матрица. Высадка и скрутка — опции, которые фиксируются в заказе.
Связаться с LT:
E-mail: [email protected]
Whatsapp: +86 13853146766
Wechat: +86 13853146766