Russian
 English
 French

Оборудование для шин подбирают по утверждённым чертежам, марке и состоянию материала, сечению, карте отверстий, геометрии гибов, допускам и составу заказов, а не по номинальному усилию. Машина 3 в 1 закрывает смешанные заказы участка, позиционирование ЧПУ помогает на повторяющихся сериях, а отдельные станции или линия — при высокой параллельной загрузке.
Для шин в электрощитах и КСО обычно нужны резка в размер, пробивка отверстий и пазов, горизонтальная и вертикальная гибка, снятие заусенца, маркировка и контроль. Отдельно стоит вопрос перемещения длинных и тяжёлых шин: рольганги, кран или двое рабочих.
Машина изготавливает геометрию. Она не задаёт номинальный ток, расстояние между фазами и изоляционные расстояния — это остаётся в проекте щита. Поэтому оборудование подбирают под деталь, а не под название шкафа.
При единичных и мелких сериях разумна гидравлическая машина 3 в 1: одна станина закрывает резку, пробивку и гибку, занимает мало места. При повторяющихся моделях добавляют позиционирование и библиотеку программ, чтобы сократить переналадку.
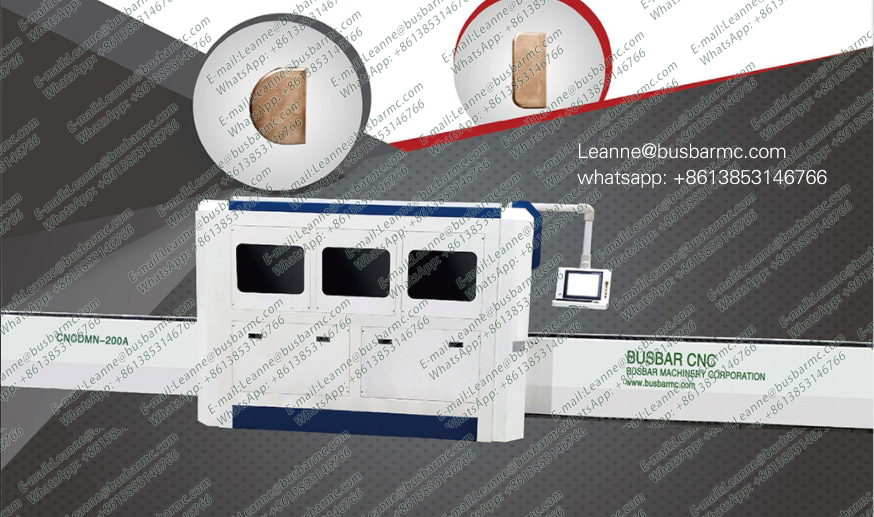
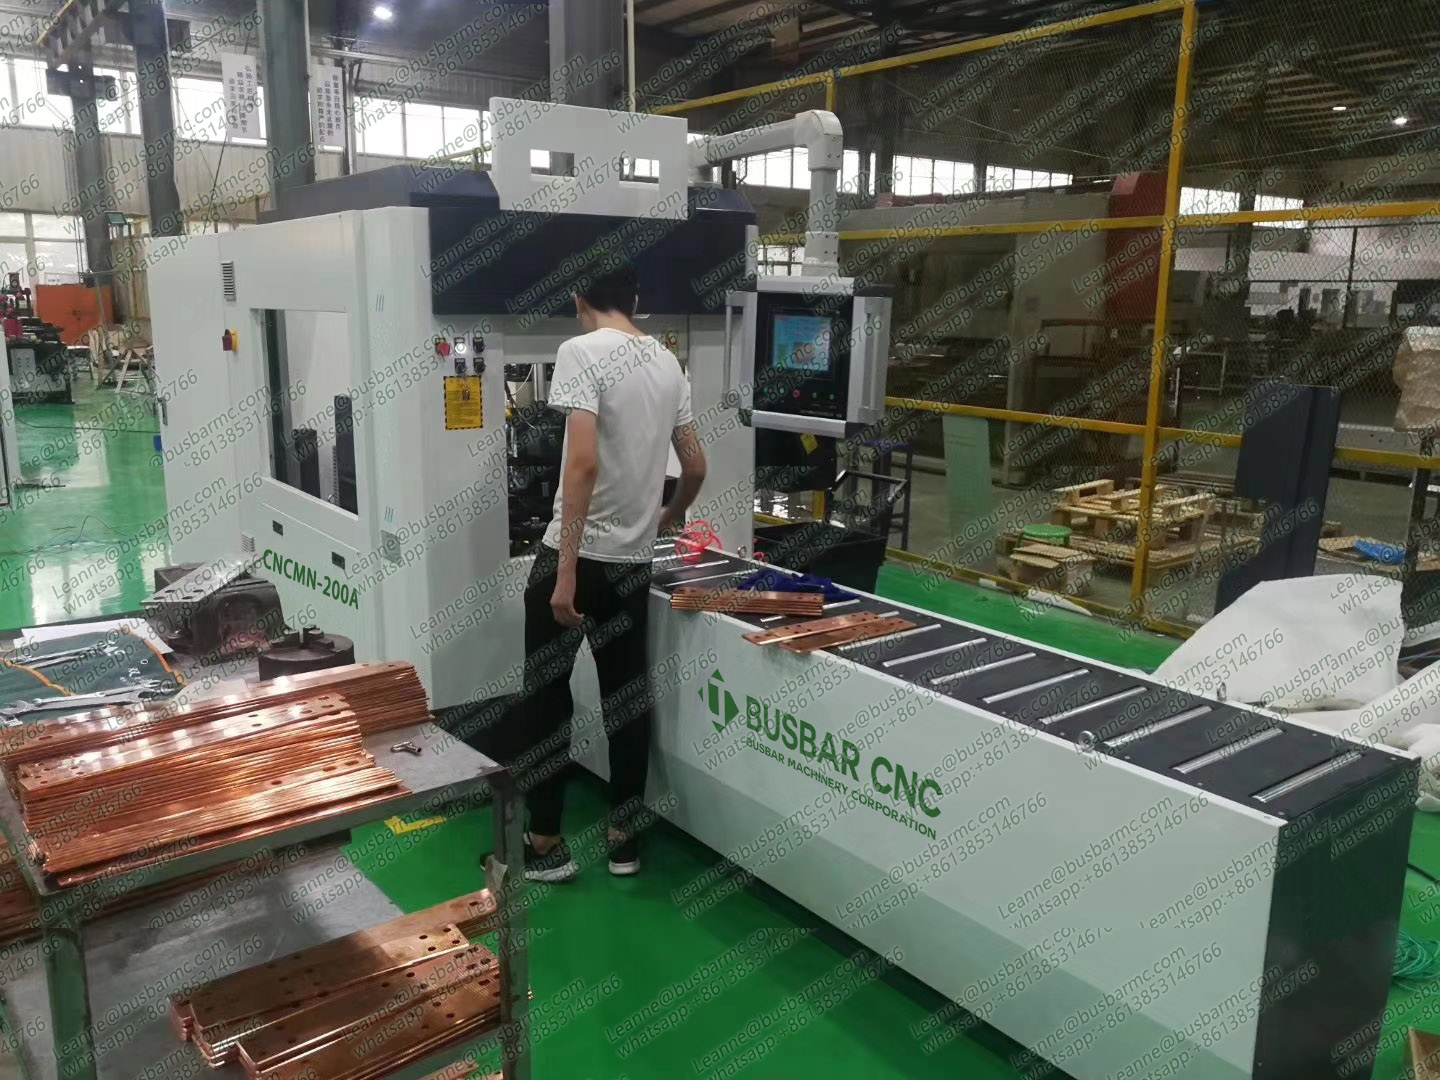
Когда пробивка и резка занимают полную смену, выгоднее отдельные станции или линия ЧПУ. Если узкое место — гибка, ставят отдельный гибочный центр. При широких и толстых шинах нужен тяжёлый класс и внешняя поддержка заготовки.
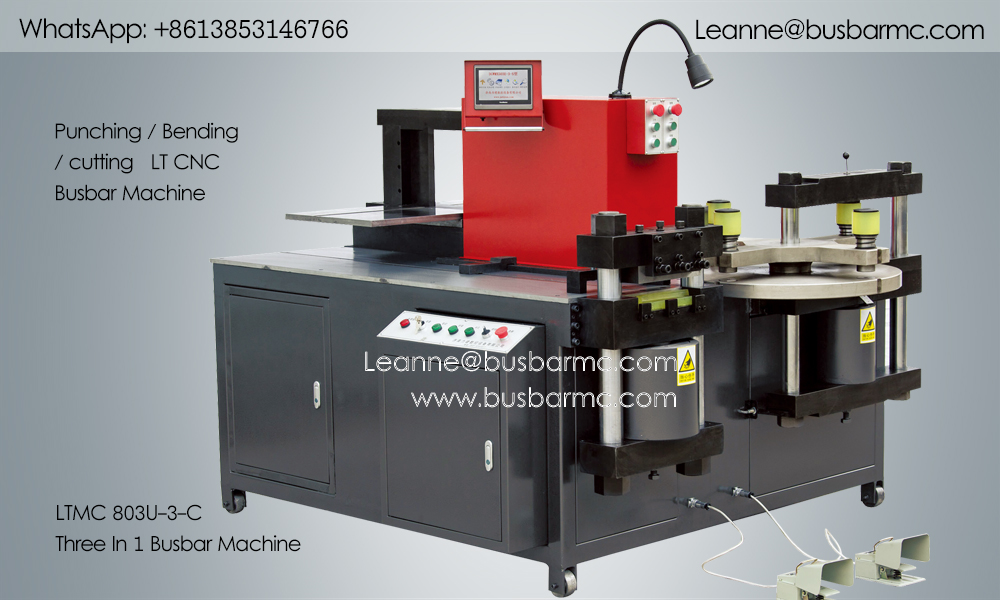
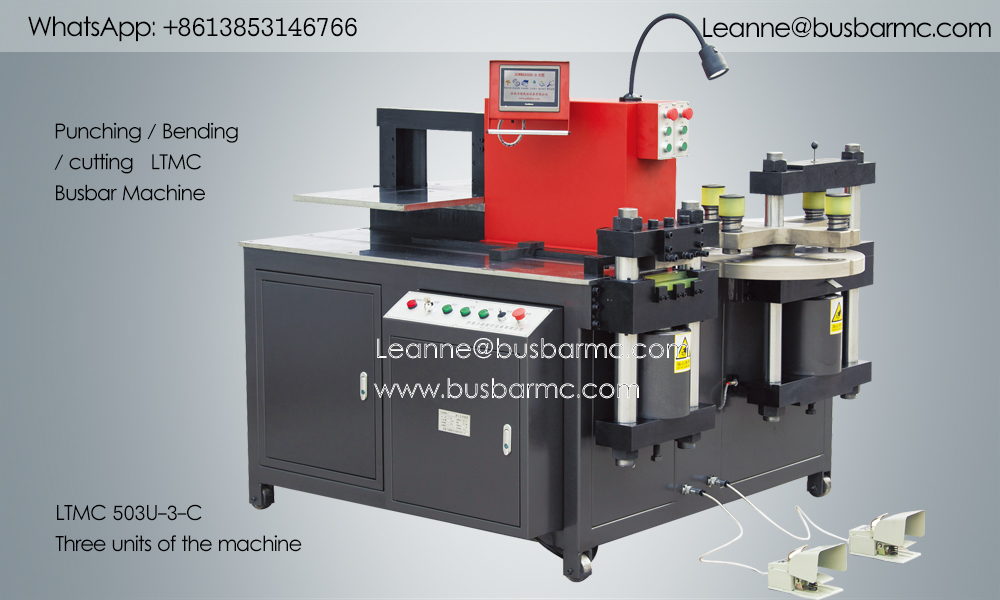
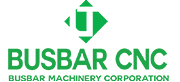
На одной станине стоят револьверная пробивная голова, ножницы и гибочная станция, а три насосные группы позволяют работать последовательно или параллельно. Для участка сборки щитов это компактное решение с понятной логикой загрузки.
| Показатель | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Номинальное усилие, кН | 300 | 500 | 800 |
| Диаметр пробивки, мм | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Макс. толщина шины, мм | 12 | 16 | 20 |
| Макс. ширина шины, мм | 150 | 200 | 250 |
| Макс. резка (толщина / ширина), мм | 12 / 150 | 16 / 200 | 20 / 250 |
| Макс. горизонтальная гибка (ширина / толщина), мм | 150 / 12 | 200 / 16 | 250 / 20 |
| Макс. вертикальная (ребровая) гибка, мм | 10×100 | 12×120 | 12×120 |
| Мощность двигателей | 3×4 кВт | 3×5,5 кВт | 3×5,5 кВт |
| Точность гибки / повторяемость | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
| Масса, кг (ориентировочно) | ~1400 | ~1700 | ~2100 |
В запрос включают представительные чертежи шин из реальных шкафов: отверстия, гибы, длины. Указывают материал и состояние, максимальное сечение, месячный состав заказов, обязательные допуски и измерительный инструмент. Отдельно согласуют набор образцов для приёмки: первая, средняя и последняя деталь короткой серии.
Также фиксируют напряжение питания — часто 380 В / 50 Гц, экспортные исполнения по заказу — и язык интерфейса. Эти два пункта часто становятся причиной задержки пусконаладки.
На образцах проверяют длину, положение отверстий относительно базы, углы после снятия нагрузки, состояние поверхности и разброс между подряд деталями. Отдельно смотрят вертикальную гибку: её пределы жёстче горизонтальной, и это чаще всего выясняется уже на монтаже.
Если в цеху есть детали с близко расположенными гибами, расстояние менее примерно 40 мм требует инженерной проверки оснастки до запуска.
Как правило резка, пробивка, гибка, снятие заусенца, маркировка и контроль, плюс средства перемещения длинных шин.
Для смешанной работы небольшого участка часто да. Когда объём или параллельная загрузка перерастают одну станину, переходят к отдельным станциям или линии ЧПУ.
В щитах встречаются оба вида. Пределы по вертикальной гибке обычно жёстче, поэтому их проверяют отдельно.
Нет. Станок изготавливает механическую геометрию, а электрические расстояния и изоляционные промежутки определяет проект щита.
Чертежи типовых шин, материал и сечение, состав заказов, допуски, измерительный инструмент, напряжение сети и язык интерфейса.
Связаться с LT:
E-mail: [email protected]
Whatsapp: +86 13853146766
Wechat: +86 13853146766