Russian
 English
 French

Станок для резки шин выбирают по материалу, допуску на готовую длину, прямоугольности торца, предельному заусенцу, деформации и характеру производства, а не по максимальной толщине из каталога. Плохой рез потом даёт переделку на пробивке, гибке и сборке. Качество подтверждают протоколом приёмки на серии деталей, а не одним выставочным образцом.
Список вопросов короткий: марка и состояние материала, ширина и толщина, длина исходной заготовки, допуск на готовую длину, предельный заусенец, прямоугольность, требования к поверхности и способ позиционирования. Отдельно выясняют срок поставки запасных ножей: простой из-за ножа обычно дороже самого ножа.
Точность позиционирования и способ разделения материала — два разных вопроса. Их нельзя оценивать одной характеристикой «качество резки».
Гидравлические ножницы — основной способ для плоских медных и алюминиевых шин: короткий цикл, минимум стружки. Качество кромки зависит от зазора, остроты, совпадения ножей, прижима и поддержки заготовки. Неверный зазор даёт заусенец и местную деформацию.
Пилу рассматривают, когда профиль торца или состояние материала не позволяют применять ножницы. У пилы есть стружка, потери на пропил и обычно более длинный цикл, поэтому её сравнивают по стойкости полотна и необходимости дополнительной обработки. Пила не является автоматически более точной.
Ручной упор или линейка подходят для смешанных мелких серий, но дают разброс от оператора к оператору. Сервопривод по длине выигрывает на повторяющихся длинах, однако нужно учитывать ход и мёртвую зону. Программа ЧПУ удобна для комплектов с разными длинами, но требует дисциплины по версиям чертежей.
Практическое правило: чем чаще повторяется длина, тем больше смысла в автоматическом позиционировании. Если длины каждый раз новые, выигрыш будет меньше ожидаемого.
До приёмки согласуют допуск, измерительный инструмент, количество образцов, точки измерения, инспектора и метод приёмки. Проверяют готовую длину, прямоугольность, максимальную высоту заусенца, деформацию торца и повреждения поверхности.
Для непрерывной проверки в протокол записывают несколько подряд деталей, а не одну отобранную. Ориентир по зоне разрыва, который часто указывают для участка, — менее примерно 25 %; это измеряемая величина.
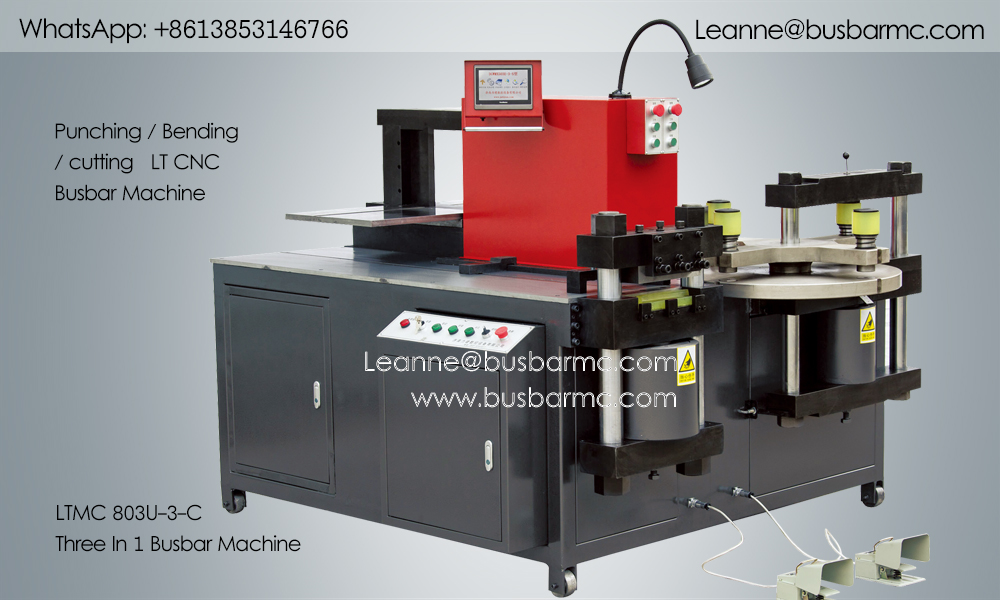
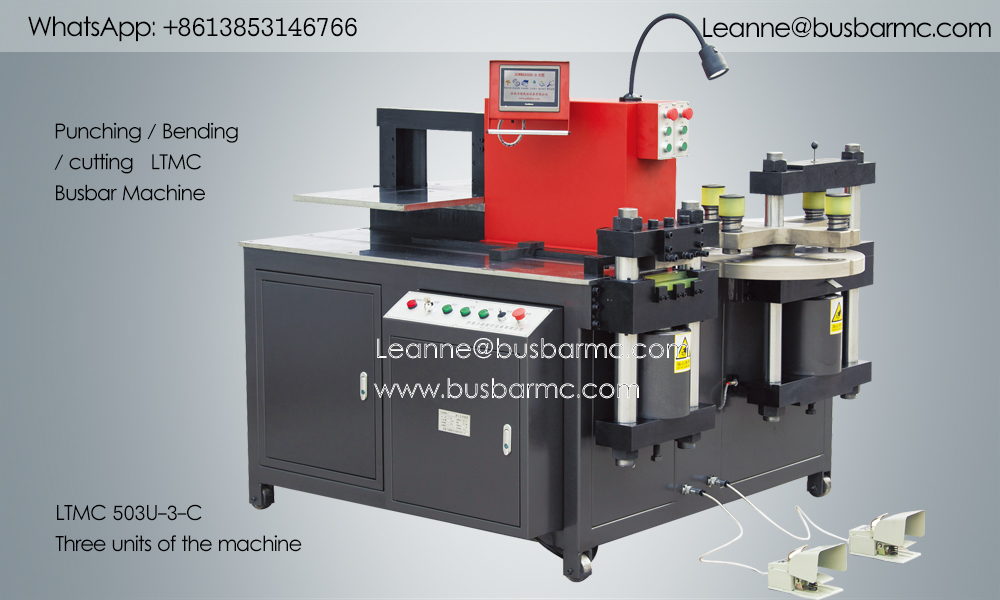
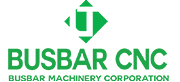
На моделях 303U-3-C, 503U-3-C и 803U-3-C ножницы стоят на одной станине с пробивкой и гибкой, а независимые насосные группы позволяют станциям работать параллельно при наличии операторов. Пределы по резке совпадают с классом модели: 12×150, 16×200 и 20×250 мм соответственно.
Отдельный резной станок или линию с автоматической подачей берут тогда, когда часы резки в день оправдывают отдельное рабочее место.
Оборудование, которое разделяет медную или алюминиевую шину на мерные заготовки с контролируемым качеством кромки — гидравлическими ножницами или пилой.
Ножницы — для основной массы плоских медных и алюминиевых шин. Пилу — когда чертёж или материал не допускают резку ножницами. Сравнивают цикл, пропил, стружку и необходимость дополнительной обработки.
Для смешанной работы небольшого участка часто да. Отдельный станок или линию берут, когда часы резки в день оправдывают отдельное рабочее место.
Измерить длину, прямоугольность, заусенец, деформацию и состояние поверхности на нескольких подряд деталях согласованным инструментом.
303U-3-C, 503U-3-C и 803U-3-C включают гидравлические ножницы с пределами 12×150, 16×200 и 20×250 мм соответственно.
Связаться с LT:
E-mail: [email protected]
Whatsapp: +86 13853146766
Wechat: +86 13853146766