Russian
 English
 French
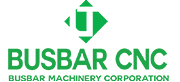

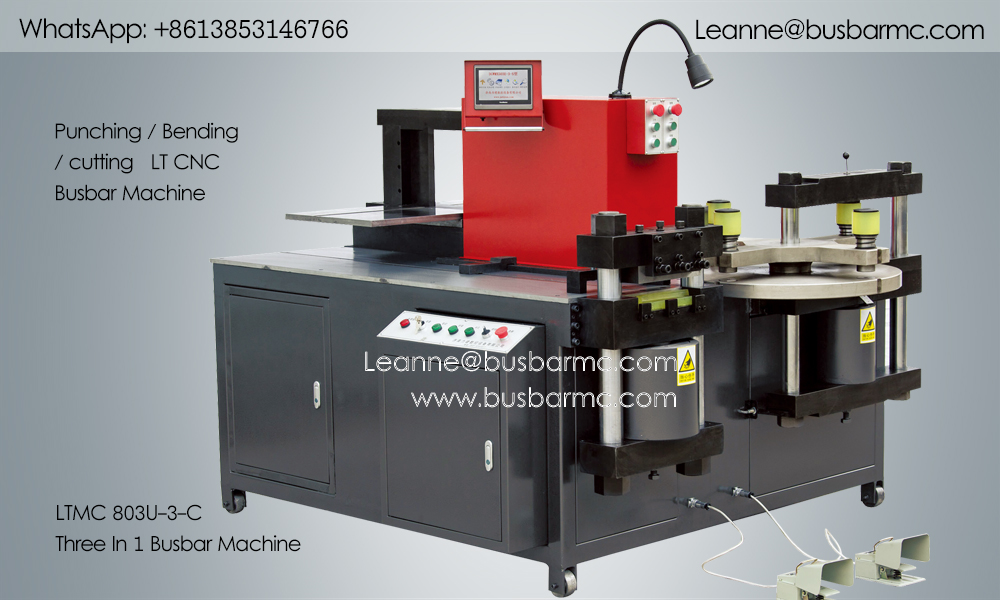
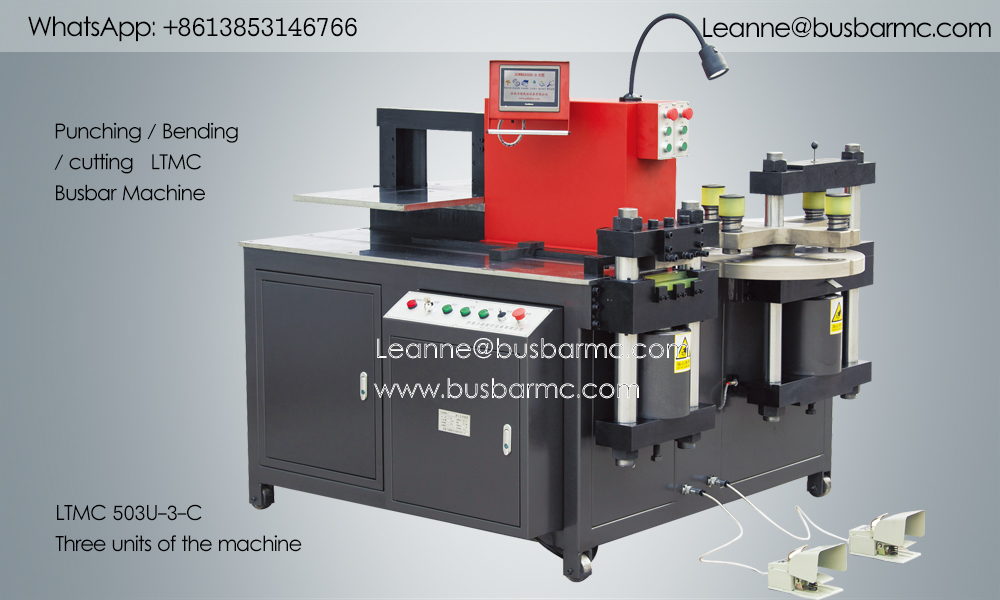
Один и тот же гидравлический станок 3 в 1 обрабатывает и медь, и алюминий, но настройка под каждый материал своя. При смене материала обязательно перепроверяют зазор между пуансоном и матрицей, таблицу компенсации пружинения и давление прижима. Переносить программу, отлаженную на меди, на алюминий без пробной гибки нельзя.
Медь плотнее и лучше проводит ток, поэтому она служит базой для расчёта усилия пробивки и таблиц пружинения. Алюминий легче и дешевле, но мягче: он легче повреждается прижимом, быстрее окисляется и сильнее пружинит после снятия нагрузки.
Из этого следуют четыре практических вывода: нужен запас по усилию, отдельные записи по зазорам, контроль состояния кромок ножей и защита поверхности от задиров и оксидных следов. Выбор материала — это не только вопрос цены за килограмм.
Качество отверстия складывается из совпадения пуансона и матрицы, правильного зазора, исправного съёмника и достаточного усилия под конкретную толщину и диаметр. Для меди и алюминия записи по зазорам ведут раздельно, даже если физически используется одна револьверная головка.
После смены материала первые отверстия проверяют на заусенец, разрыв и овальность и только потом запускают партию. Диапазоны пробивки по моделям: до Ø25 мм у 303U-3-C, до Ø30 мм у 503U-3-C и до Ø34 мм у 803U-3-C.
При резке меди контролируют заусенец, искажение торца и признаки износа ножа. При резке алюминия на первый план выходит давление прижима: избыточное усилие оставляет вмятины и меняет местную форму шины. Изношенный нож портит и медь, и алюминий.
Если качество реза упало после смены материала, сначала проверяют допуск по зазору ножей и схему прижима, и только потом поднимают давление в гидросистеме. Ориентир по зоне разрыва, который часто указывают для участка, — менее примерно 25 %; это измеряемая величина при приёмке, а не рекламное обещание.
Пределы по горизонтальной и вертикальной гибке различаются, причём вертикальные всегда жёстче: 10×100 мм у 303U-3-C и 12×120 мм у 503U-3-C и 803U-3-C. Радиусы по умолчанию — R3, R5, R10, R80 или R50 плюс U-образная матрица; точный комплект фиксируется в заказе.
Алюминий требует большей компенсации пружинения и большего минимального внутреннего радиуса. Программу с меди нельзя копировать на алюминий без пробной гибки и проверки фактического угла после снятия нагрузки. Заявленная точность гибки — около ±1° при повторяемости около ±0,5°, подтверждается на приёмке.
Первое: станок подбирают по самому тяжёлому заданию из обоих материалов, а не по среднему. Второе: программы для меди и алюминия хранят отдельно в памяти ЧПУ. Третье: при смене материала на чертеже меняют оснастку и записи по зазорам.
Четвёртое: первую деталь всегда проверяют по длине, отверстиям, углу после снятия нагрузки и состоянию поверхности. Пятое: если заказчик покупает машину под оба материала, образцы для приёмки готовят из обоих.
Да, если возможности, оснастка и настройки утверждены для каждого материала. Двойная возможность не появляется автоматически после приёмки только по меди.
Часто да — из-за зазора и выбора радиуса. Как минимум для двух материалов ведут раздельные технологические карты, даже если семейство оснастки выглядит одинаково.
У него выше упругое восстановление и иначе ведёт себя минимальный внутренний радиус. Измерять нужно фактический угол после снятия нагрузки, а не только заданное значение на экране.
Сопоставьте максимальное сечение и самый тяжёлый гиб с таблицей моделей 303U-3-C, 503U-3-C и 803U-3-C, затем подтвердите параметры в заказе.
Проверить допуск по зазору ножей и схему прижима, оценить износ кромки. Поднимать давление в гидросистеме до этой проверки не следует.
Связаться с LT:
E-mail: [email protected]
Whatsapp: +86 13853146766
Wechat: +86 13853146766