ru
Главная › Новости

Гибочный станок для шин: принцип работы и порядок настройки за 13 шагов

2026-11-13

Коротко и по существу

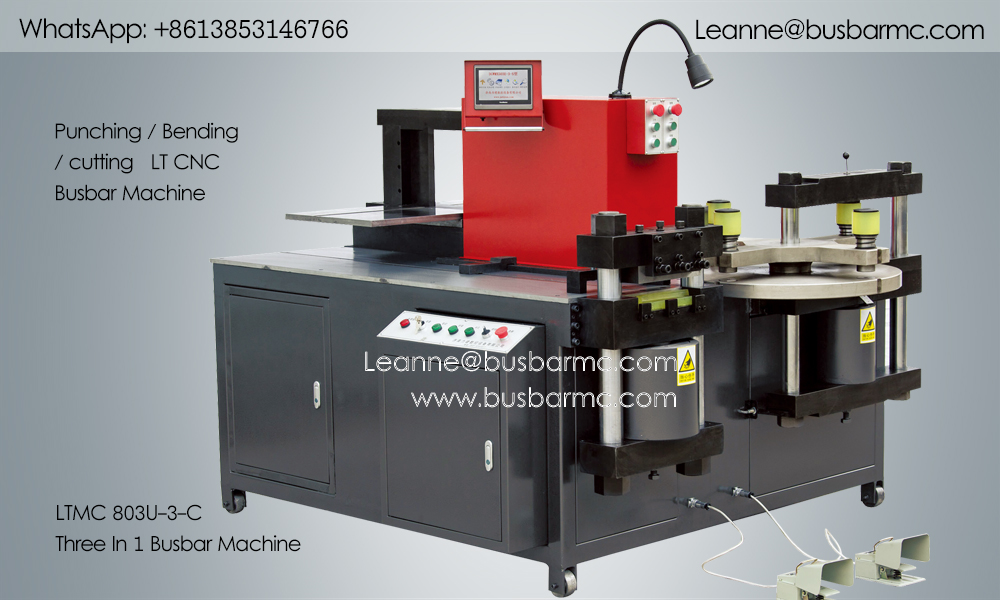
Гибочный станок для шин формирует медную или алюминиевую шину в заданный угол гидравлическим усилием: пуансон вдавливает заготовку в матрицу, а ЧПУ удерживает угол с учётом пружинения. Рабочий цикл состоит из трёх действий — зажим, гибка, возврат. Итоговый угол зависит от радиуса матрицы, толщины и ширины шины, компенсации пружинения и правильной работы с педалью.

Принцип гибки: что происходит с металлом

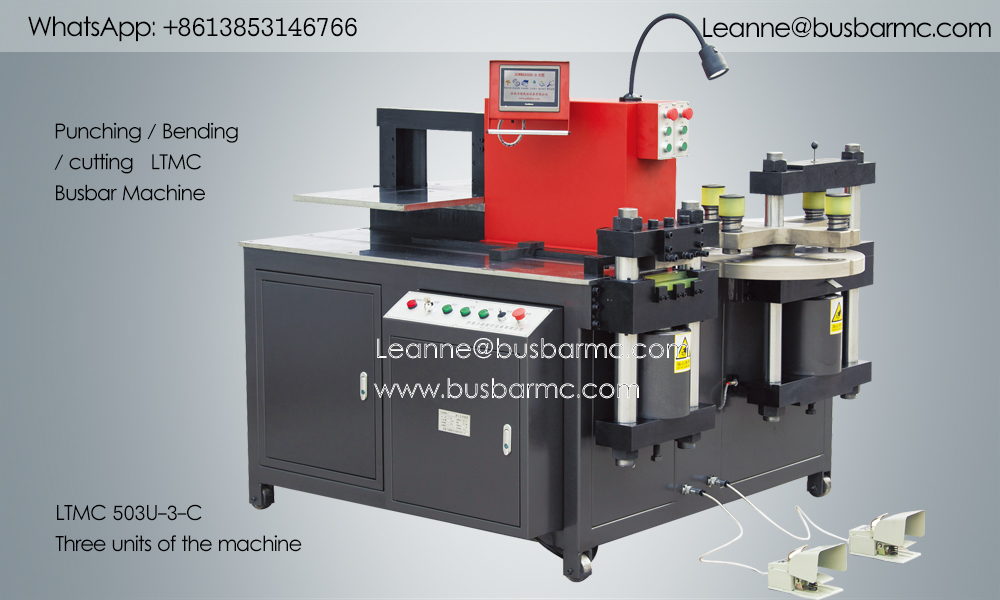
Оператор укладывает медную или алюминиевую шину на рабочий стол и прижимает её к упорам. Верхний пуансон под действием гидравлики входит в нижнюю матрицу, металл переходит в пластическую деформацию, и внутренний радиус повторяет профиль оснастки.

После снятия нагрузки шина частично возвращается — это пружинение. Система ЧПУ вводит поправку на пружинение, чтобы итоговый угол совпал с чертежом. Для меди и алюминия таблицы поправок ведутся раздельно: алюминий требует большей компенсации и большего минимального внутреннего радиуса.

Три режима программирования на ЧПУ

Порядок работы оператора опирается на три способа ввода задания. Ручной режим подходит для единичных нестандартных гибов: оператор вводит длину, толщину и угол вручную. Шаблонный графический режим собирает программу из типовых схем L, Z и U — это основной путь для повторяющихся серий. Режим импорта загружает массив данных гибки из файла, когда деталей много и удобнее готовить задание вне станка.

Все три режима не отменяют контроль первой детали. После пробной гибки угол измеряют угломером и при отклонении вводят компенсацию — импорт данных не убирает пружинение.

Порядок работы оператора: 13 шагов

Ниже — последовательность, в которой обучение LT CNC проводит оператора от подготовки станка до планового обслуживания. Шаги идут в технологическом порядке: сначала безопасность и оснастка, затем программа, затем гибка и контроль.

  1. 001. Смазка и подключение питания — Проверить точки смазки, уровень масла в гидробаке и подключить силовой кабель. Номинальное напряжение уточняется по шильдику станка; типовое исполнение — 380 В / 50 Гц, по заказу доступны 400 В 60 Гц, 415 В 50 Гц и 220 В 60 Гц.
  2. 002. Установка оснастки — Подобрать пуансон и матрицу под требуемый радиус, очистить посадочные поверхности от стружки, установить нижнюю матрицу и верхний пуансон, проверить совпадение по центру. Для детали с несколькими гибами комплект оснастки должен закрывать все радиусы с чертежа.
  3. 003. Включение и вход в интерфейс ЧПУ — Включить главный автомат, дождаться загрузки контроллера, убедиться в отсутствии аварийных сообщений и проверить готовность гидравлики. Руки в зону матрицы при включении движения не вводить.
  4. 004. Ручной режим редактирования — Создать программу детали и ввести параметры шины: толщину, длину, целевой угол гибки и последовательность гибов для многогибовых деталей. Сохранить программу и просмотреть список шагов на экране.
  5. 005. Шаблонный графический режим — Выбрать графический шаблон под тип детали, заполнить длины участков и углы для каждого гиба, проверить предпросмотр. Если участок конфликтует с шириной матрицы или минимальной полкой, скорректировать его до запуска.
  6. 006. Импорт данных — Подготовить файл данных гибки, открыть режим импорта, загрузить файл в список программ и сверить импортированные длины и углы с чертежом до первого запуска.
  7. 007. Компенсация угла (пружинение) — Согнуть пробную заготовку, измерить фактический угол после остывания и ввести поправку так, чтобы запрограммированный угол плюс компенсация давали угол с чертежа. Поправку сохраняют отдельно для меди и для алюминия.
  8. 008. Режим гибки по упорам — Применяется, когда деталь задаётся не углом, а положением: нестандартная оснастка, сложная геометрия. Задают передний и обратный предел хода, первую деталь выводят на малой скорости, значения пределов фиксируют в маршрутном листе.
  9. 009. Положение старта матрицы — При смене оснастки корректируют исходное положение нижней матрицы. После изменения старта обязательно проверяют угол первой детали: геометрия гиба может сместиться.
  10. 010. Работа с педалью — Шину укладывают к упорам, руки вне зоны матрицы, педаль запускает цикл «зажим — гибка — возврат». Заготовку снимают только после полной остановки траверсы.
  11. 011. Аварийный стоп и восстановление — При любой угрозе персоналу или оснастке нажимают аварийный стоп, дожидаются полной остановки, сбрасывают аварию, выводят сообщения и заново включают гидравлику. После остановки в середине хода проверяют оснастку и при необходимости выставляют старт матрицы повторно.
  12. 012. Ошибки при работе с педалью — Если цикл не стартует — проверяют состояние аварийного стопа, выбранный режим и кабель педали. Если цикл прерывается в середине гибки — фиксируют код сообщения и восстанавливаются по шагу 011.
  13. 013. Обслуживание — Перед сменой оснастки и открытием ограждений станок обесточивают. Проверяют уровень и состояние масла, кромки пуансона и матрицы на схватывание металла, работоспособность педали и аварийного стопа в начале каждой смены.

Типовые ошибки и их причина

Отклонение угла после гибки почти всегда объясняется неучтённым пружинением или сменой партии металла: поправку вводят по факту измерения, а не по паспорту. Смещение отверстий и рисок на поверхности появляются, когда оснастку ставят без очистки посадочных поверхностей или работают с изношенной кромкой.

Смятие и задиры на алюминии возникают при переносе программы, отлаженной на меди: алюминий требует иной поправки и иного минимального радиуса. Раздельные таблицы компенсации для двух материалов — не формальность, а условие повторяемости.

Частые вопросы

Что такое гибочный станок для шин?

Это гидравлический станок, который формирует медную или алюминиевую шину в заданный угол пуансоном и матрицей под управлением ЧПУ, с компенсацией пружинения материала.

Из каких действий состоит рабочий цикл гибки?

Стандартный цикл — зажим, гибка, возврат. Запуск выполняется педалью, после чего деталь измеряют и при необходимости вводят поправку на пружинение.

В каком порядке LT CNC обучает оператора?

Смазка и питание, установка оснастки, включение и вход в ЧПУ, затем ручной режим, шаблоны и импорт данных, компенсация угла, гибка по упорам, положение старта матрицы, работа с педалью, аварийный стоп, разбор ошибок педали и обслуживание — всего 13 шагов.

Чем отличаются ручной, шаблонный и импортный режимы?

Ручной режим требует ввода параметров вручную, шаблонный собирает программу из типовых схем, импорт загружает готовый массив данных. Во всех трёх случаях первую деталь измеряют.

Зачем нужна компенсация угла?

После снятия нагрузки шина пружинит и угол уходит. Поправка возвращает итоговый угол к значению с чертежа; для меди и алюминия таблицы поправок разные.

Что такое гибка по упорам?

Это способ, при котором цикл ограничивается положением или ходом, а не углом программы. Его применяют для нестандартной оснастки и сложной геометрии.

Чем отличается горизонтальная гибка от вертикальной?

Горизонтальная гибка идёт по широкой грани шины, вертикальная (ребровая) — по толщине. На одной и той же машине предельный размер при вертикальной гибке меньше.

Какая оснастка обычно входит в комплект?

Радиусы R3, R5, R10, R80 или R50 и U-образная матрица; часть комплектов включает высадку и скрутку. Точный состав фиксируется в заказе.

Связаться с LT:

E-mail: [email protected]
Whatsapp: +86 13853146766
Wechat: +86 13853146766
Related Products